





Đừng ngần ngại liên hệ khi bạn cần chúng tôi!
 Trang chủ / Tin tức / Tin tức trong ngành / Gia công CNC năm trục: Cách thức hoạt động, Chi phí bao nhiêu và Khi nào nó mang lại hiệu quả
Gia công CNC năm trục: Cách thức hoạt động, Chi phí bao nhiêu và Khi nào nó mang lại hiệu quả
 2026.11.18
 Tin tức trong ngành
Một ống góp thủy lực với 12 lỗ khoan chéo ở các góc ghép đặt trên bàn để báo giá. Trên máy phay ba trục, nó cần năm thiết lập và năm đồ gá, và chỉ riêng thiết lập thứ ba đã gây ra lỗi định vị khoảng 0,03 mm mà mọi hoạt động sau này đều phải trải qua. Trên máy năm trục, bộ phận tương tự chạy trong một lần kẹp.
Sự so sánh đó là toàn bộ trường hợp kinh doanh. CNC năm trục không thành công vì nó có vẻ tiên tiến; nó thắng vì nó xóa các thiết lập và xóa một thiết lập sẽ xóa một vật cố định, một kẹp lại, một phán đoán của người vận hành và một lớp ngăn xếp dung sai mà sau đó không ai có thể kiểm soát được. Nếu một bộ phận trong tầng của bạn vẫn cần bốn thiết lập trở lên, thì mô hình năm trục đáng được lập mô hình một cách nghiêm túc. Nếu cần, vốn thường tốt hơn nên được chi cho công suất bạn sẽ sử dụng hàng ngày.
CNC 5 trục thực sự có ý nghĩa gì
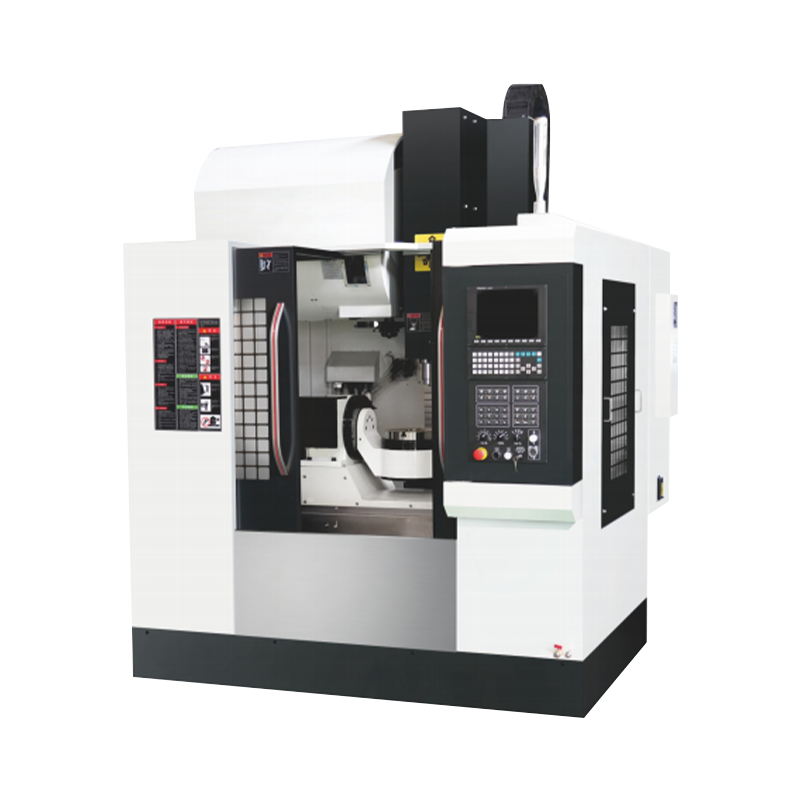
CNC năm trục không phải là một loại máy. Nó mô tả bất kỳ trung tâm gia công nào có thể định vị hoặc dẫn động dụng cụ cắt dọc theo ba trục tuyến tính — X, Y và Z — cộng với hai trục quay được chọn từ A (quay quanh X), B (quay quanh Y) và C (quay quanh Z). Số trục ít quan trọng hơn nhiều so với phương thức hoạt động: theo vị trí hoặc đồng thời.
3 2 gia công định vị
Hai trục quay chỉ về một góc và kẹp. Việc cắt sau đó diễn ra chính xác như trên máy ba trục, chỉ từ một hướng khác. Các trục quay hoạt động giống như các thiết bị cố định được làm bằng kim loại: việc thay đổi hướng mất vài giây và khớp quay bị khóa gần giống với vật đúc rắn có độ cứng. Đối với hầu hết công việc tại xưởng - giá đỡ, vỏ, tấm có các mặt góc cạnh - 3 2 mang lại phần lớn lợi ích với một phần nhỏ nỗ lực lập trình.
Gia công năm trục đồng thời
Tất cả năm trục nội suy với nhau sao cho trục dao đi theo bề mặt. Đây là những gì cánh quạt, cánh quạt, lưỡi dao, bộ phận cấy ghép và khoang khuôn có đường viền sâu yêu cầu, đồng thời đây cũng là chế độ giúp có thể tiếp cận được các tính năng cắt rãnh và lỗ chéo mà không cần cố định lại. Nó yêu cầu CAM với mô phỏng máy, bộ xử lý hậu kỳ đã được chứng minh trên phế liệu và người vận hành hiểu được các giới hạn quay và điểm kỳ dị.
| Cấu hình | Máy hoạt động như thế nào | sử dụng điển hình | Nỗ lực lập trình | độ cứng |
|---|---|---|---|---|
| 3 trục | Trục chính cố định; phần được định vị lại theo cách thủ công giữa các thiết lập | Các bộ phận hình lăng trụ có đặc điểm trên hai hoặc ba mặt | Thấp | Cao nhất |
| 3 2 vị trí | Chỉ số và kẹp trục quay; cắt vẫn ở một hướng cố định | Các mặt góc cạnh, các lỗ chéo, gia công năm mặt trong một lần kẹp | Trung bình | Cao khi kẹp |
| 5 trục đồng thời | Tất cả các trục đều nội suy trong khi dụng cụ đang được cắt | Cánh quạt, lưỡi dao, khuôn đường viền, tính năng cắt xén | Cao - yêu cầu mô phỏng và bài đăng được xác minh | Thấpest, especially with rotary mass in the head |
Ba loại máy và tác dụng của chúng đối với thiết lập của bạn
Vị trí của trục quay về mặt vật lý làm thay đổi độ cứng, phạm vi làm việc và trọng lượng của bộ phận bạn có thể giữ. Ba bố cục bao gồm hầu hết mọi thứ trên thị trường.
- Đầu/đầu: cả hai trục quay đều nằm trong đầu trục chính, do đó bàn luôn phẳng và có thể mang các bộ phận nặng hoặc khó xử. Hậu quả là di chuyển khối lượng lên cao trong cấu trúc, điều này hạn chế kích thước và độ cứng - phổ biến nhất trên các máy nhỏ hơn.
- Đầu/bàn: một trục quay trong trục chính, thường là B và một trục quay trong bàn, thường là C. Đây là sự thỏa hiệp phổ biến nhất: độ cứng có thể sử dụng được, vỏ bọc thực tế và khả năng tiếp cận tốt cho công việc cỡ trung bình.
- Bàn/bàn (trunnion): cả hai trục nằm trên bàn, nghiêng và xoay phôi. Rất chính xác và cứng nhắc đối với các bộ phận vừa khít, nhưng trọng lượng của bộ phận trục quay và trọng lực tác động lên phôi nặng sẽ xuất hiện dưới dạng lỗi định vị trên bộ mã hóa quay.
Kiểm tra xếp hạng mô-men xoắn quay so với bộ phận bạn thực sự định chạy. Một chiếc bàn được định mức ở khả năng giữ tĩnh 200 kg có thể được định mức ở mức 1/3 khi trục phải tăng tốc tải và hình động là hình tồn tại khi tiếp xúc với thời gian chu kỳ.
Tiền quay về đâu
Hoàn vốn năm trục hiếm khi xuất hiện dưới dạng chu kỳ nhanh hơn. Nó xuất hiện dưới dạng số giờ bị loại bỏ khỏi mặt trước và mặt sau của chu trình và dưới dạng các lỗi không còn xảy ra nữa.
Loại bỏ thiết lập
Bộ phận bốn thiết lập trở thành bộ phận một thiết lập sẽ loại bỏ ba thiết kế cố định, ba lần chạy thử và ba cơ hội nạp phôi sai cách. Trong trường hợp thiết lập tốn từ 45 đến 90 phút thời gian trục chính không hoạt động thì chỉ riêng chi tiết đơn hàng đó thôi đã có thể đáp ứng được trường hợp này.
Dụng cụ ngắn hơn, cứng hơn
Các khoang sâu trên máy ba trục tạo lực cho các dụng cụ dài và độ lệch tăng theo khối nhô ra. Nghiêng đầu cho phép bạn đạt được tính năng tương tự với một công cụ ngắn hơn từ 30 đến 40 phần trăm, điều này có thể nhân độ cứng lên nhiều lần. Kết quả có thể nhìn thấy là bề mặt hoàn thiện tốt hơn và tuổi thọ dụng cụ dài hơn; kết quả ẩn là có ít đường chuyền về đích hơn.
Một mốc thời gian thay vì một chồng chúng
Ba thiết lập, mỗi thiết lập gây ra 0,02 mm lỗi vị trí không mang lại 0,02 mm tổng thể — trường hợp xấu nhất là chúng tạo ra khoảng 0,06 mm và nó thường xuất hiện dưới dạng chú thích vị trí giữa hai tính năng được gia công trong các thiết lập khác nhau. Một kẹp duy nhất sẽ thu gọn thành một đóng góp. Độ cứng ở nguồn cũng quan trọng không kém, đó là lý do tại sao lý do tương tự lại nằm phía sau trung tâm tiện ngang có độ cứng cao .
Điều khiển trục công cụ trên bề mặt đường viền
Với trục dao được giữ gần bề mặt bình thường, dao cắt mũi bi tiếp tục hoạt động xung quanh đường kính hiệu dụng của nó thay vì kéo ở tốc độ cắt gần bằng 0 ở đầu dao. Bước chuyển có thể được mở rộng một chút và thời gian đánh bóng thủ công giảm xuống theo cách không bao giờ hiển thị trong ước tính CAM.
Những chi phí hiếm khi xuất hiện trong báo giá
Giá máy là con số ít gây ngạc nhiên nhất tại dự án. Phần còn lại có xu hướng đến sau, theo hóa đơn và theo giờ.
- CAM và bộ xử lý hậu kỳ đã được xác minh. Trụ năm trục đồng thời dành riêng cho máy và phải được kiểm chứng trên phế liệu trước khi chạm vào bộ phận của khách hàng. Ngân sách dành cho phần mềm mô phỏng là một yêu cầu chứ không phải là một lựa chọn.
- Giờ lập trình. Đường chạy dao đồng thời đầu tiên có thể mất thời gian gấp ba đến mười lần để lập trình như một công việc ba trục tương đương. Giữ khoảng 80 phần trăm khối lượng công việc trong 3 2 và dành các đường dẫn đồng thời cho các tính năng thực sự cần chúng.
- Kỹ năng vận hành. Các giới hạn quay, điểm kỳ dị, nhận biết va chạm và thăm dò trong quá trình không được hấp thụ trong một tuần và va chạm trục quay là một cách tốn kém để tìm hiểu chúng.
- Giá đỡ dụng cụ và khoảng trống. Đầu kẹp ngắn, cân đối, nhiều đầu kẹp trong ổ đạn hơn và khoảng trống đủ để giữ đầu không chạm vào vật cố định ở mọi góc độ.
- Tòa nhà và dịch vụ. Công việc nền tảng, quản lý chất làm mát và phoi cũng như nhiệt độ môi trường xung quanh ổn định nếu bộ mã hóa quay được kỳ vọng sẽ duy trì độ chính xác trong toàn bộ ca làm việc.
- Bảo trì và hiệu chuẩn. Phản ứng quay ngược, kiểm tra bộ mã hóa và xác minh hình học nằm trong kế hoạch hàng năm kể từ ngày đầu tiên, không phải sau đợt vượt quá dung sai đầu tiên.
Một bài kiểm tra thực tế trước khi bạn cam kết
Hãy so sánh điều này với thẻ công việc ba tháng chứ không phải với tờ quảng cáo.
- Đếm các phần cần nhiều hơn hai hướng. Nếu nhóm đó chiếm dưới 1/5 khối lượng công việc của bạn thì 3 2 trên máy dọc hiện có có thể đã đảm nhiệm được nhóm đó.
- Liệt kê những dung sai mà bạn hiện đang đấu tranh. Nếu sự cố là chú thích vị trí giữa các tính năng trên các mặt khác nhau, thì tính năng 5 trục sẽ khắc phục vấn đề đó. Nếu đó là dung sai kích thước trên một mặt thì không.
- Mô hình hoàn vốn theo số giờ thiết lập và làm lại thay vì thời gian chu kỳ. Thời gian cắt trên máy năm trục thường không tốt hơn trên máy ba trục và việc trích dẫn nó là tốc độ tăng sẽ làm phẳng các con số.
- Định giá giải pháp thay thế một cách trung thực: thiết lập thêm nội bộ thay vì ký hợp đồng phụ với gia đình cho một cửa hàng năm trục. Với khối lượng thấp, nhà thầu phụ thường thắng và không bị ràng buộc về vốn.
Nếu cửa hàng của bạn được xây dựng xung quanh khu vực quay vòng
Không phải mọi vấn đề thiết lập đều cần máy phay năm trục. Trên các bộ phận loại trục và loại mâm cặp, mức tăng thực tế đầu tiên thường đến từ việc hoàn thành nhiều nguyên công hơn trong một lần kẹp trên máy tiện - logic loại bỏ thiết lập tương tự, được áp dụng cho hướng trục chính khác.
Tiện đồng bộ ba trục, với trục C, dụng cụ trực tiếp và trục chính thứ hai được đồng bộ hóa, cho phép gia công trục từ cả hai đầu dựa trên một mốc chuẩn, với các mặt phẳng được phay và các lỗ chéo được hoàn thiện trong cùng một chu trình. Điều đó loại bỏ thao tác thứ hai, vật cố định thứ hai và cơ hội thứ hai để mất độ đồng tâm.
 Trung tâm tiện ngang đồng bộ 3 trục NC-106D-Y Trung tâm tiện đồng bộ ba trục với tháp pháo dẫn động và trục Y, phù hợp để hoàn thành tiện, phay, khoan và móc lỗ trên trục với ít thiết lập hơn. Xem sản phẩm →
Khi một bộ phận cần tiện, khoan và móc lỗ chỉ trong một lần chạm, trung tâm tiện với một tháp pháo dẫn động và khả năng móc lỗ sẽ nén ba nguyên công thành một. Tính kinh tế giống hệt với công việc năm trục: sự tiết kiệm nằm ở đồ đạc chứ không phải ở tốc độ trục chính.
 Trung tâm tiện, khoan và khoan ngang T36P Trung tâm tiện ngang để tiện, khoan và doa các phôi phức tạp, có kết cấu có độ cứng cao và bình làm mát có thể rút ra được 75 L. Xem sản phẩm →
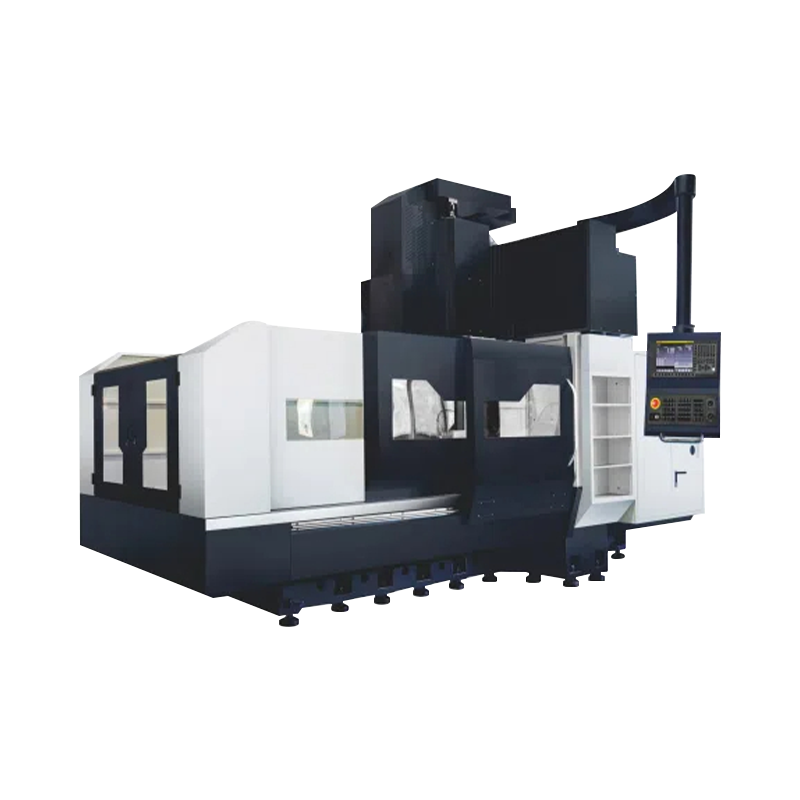
Đối với gia công lăng trụ lớn, trung tâm gia công hai cột cung cấp phạm vi công việc mà khung C không thể có, và với đầu lập chỉ mục, nó bao phủ các mặt góc cạnh theo 3 2 mà không phải trả phí cho việc kiểm soát đồng thời hoàn toàn.
 Trung tâm gia công cột đôi cho phôi lớn Dòng trung tâm gia công hai cột dành cho các phôi lớn, nặng, có bệ bằng gang cường độ cao, chiều rộng khung giàn tới 1400 mm và di chuyển ngang nhanh đến 20 m/phút. Xem sản phẩm →
Danh mục đằng sau trang web này nằm ở giai đoạn trước đó của cùng một logic - trung tâm tiện ngang, máy tiện đứng và trung tâm gia công được xây dựng nhằm giảm số lần một bộ phận được kẹp; nền công ty đặt ra cơ sở sản xuất đằng sau nó. Nếu một họ bộ phận thực sự cần năm trục đồng thời thì khả năng đó phải đến từ một chiếc máy được thiết kế cho nó. Những gì một trung tâm tiện hoặc một trung tâm gia công 3 2 có thể làm là loại bỏ các thiết lập mà ngay từ đầu chưa bao giờ cần tới 5 trục.
Chuẩn bị sàn
Máy đến rất lâu trước khi quá trình ổn định. Những mục này quyết định tháng đầu tiên hiệu quả hay khó khăn.
- Nền móng và san lấp mặt bằng: tuân thủ các yêu cầu về tải trọng và neo, sau đó kiểm tra lại mức độ sau những tuần cắt đầu tiên.
- Độ ổn định nhiệt: bộ mã hóa quay và tăng trưởng trục chính đều phản ứng với sự thay đổi nhiệt độ; một xưởng thay đổi mười độ trong một ca sẽ thể hiện điều đó ở các bộ phận.
- Dữ liệu thăm dò và công cụ: Việc thăm dò trong máy chuyển đổi máy năm trục từ máy cắt nhanh thành máy tự sửa lỗi và đây là biện pháp bảo hiểm rẻ nhất chống lại lỗi cố định.
- Xác minh: kiểm tra thanh bi và cắt thử trên một đồ tạo tác đã biết, bao gồm cả độ lệch tâm quay, trước khi bất kỳ tác phẩm nào của khách hàng được phát hành.
- Chạy khô: chứng minh từng chương trình mới trong mô phỏng, sau đó trong không khí với cửa đóng, sau đó bằng nhôm trước khi nó đi đến bất kỳ nơi nào gần sản phẩm có thể giao được.
CNC năm trục là một công cụ loại bỏ thiết lập với vé vào cửa cao. Mua nó khi họ bộ phận có các góc ghép, tính năng chéo hoặc ngăn xếp dung sai mà ba thiết lập không thể chứa được — và mua nó cùng với CAM, bộ xử lý hậu kỳ và quá trình đào tạo đã được lập ngân sách, bởi vì đó là những gì chuyển đổi số trục thành các bộ phận được vận chuyển. Nếu câu trả lời trung thực là hai hoặc ba số bộ phận cần được kiểm soát đồng thời trong khi số còn lại chạy tốt trong 3 2, hãy ký hợp đồng phụ với số ít đó và chi vốn cho công suất bạn sẽ tải hàng tuần.
