






Đừng ngần ngại liên hệ khi bạn cần chúng tôi!
 Trang chủ / Tin tức / Tin tức trong ngành / Hướng dẫn mua máy phay M/C: Loại máy, thông số kỹ thuật chính và mẹo lựa chọn cho cửa hàng
Hướng dẫn mua máy phay M/C: Loại máy, thông số kỹ thuật chính và mẹo lựa chọn cho cửa hàng
 2026.10.07
 Tin tức trong ngành
M/C phay thực sự làm được những gì
Máy phay m/c loại bỏ vật liệu bằng dao cắt quay nhiều răng trong khi phôi vẫn được kẹp vào bàn. Câu duy nhất đó tách biệt việc phay và tiện: trên máy tiện, bộ phận quay và dụng cụ đứng yên; trên máy phay, dụng cụ sẽ quay và chi tiết được đưa qua nó.
Sự khác biệt đó quyết định mỗi máy sẽ làm tốt điều gì. Bởi vì phay là một quá trình cắt gián đoạn, với mỗi cạnh hạt dao chỉ ăn khớp một phần của một vòng quay, nên nó xử lý các mặt phẳng, rãnh, hốc, vai, rãnh then và các bề mặt đường viền. Các bộ phận tròn, đối xứng theo trục vẫn thuộc về máy tiện.
Hầu hết các máy hiện đại đều được điều khiển bằng CNC trên ba đến năm trục. Các mô hình ba trục chỉ di chuyển theo X, Y và Z. Các mô hình bốn và năm trục thêm một hoặc hai trục quay, cho phép gia công một số mặt trong một thiết lập duy nhất và loại bỏ lỗi kẹp lại khỏi quy trình.
Bốn loại cấu trúc và những gì mỗi loại xử lý
Trước khi so sánh hành trình và số trục, hãy xác định hướng trục chính. Nó xác định việc thoát phoi, cách dao cắt tiếp cận bộ phận và mức độ cắt mà người vận hành thực sự có thể nhìn thấy.
| Loại | trục chính | Công việc điển hình | Hạn chế chính |
|---|---|---|---|
| Dọc | Dọc, Z axis downward | Bề mặt, túi, bề mặt khuôn, khoan và khai thác | Di tản chip khỏi khoang sâu |
| ngang | ngang | Rãnh, mặt bên kiểu hộp, loại bỏ vật liệu nặng | Việc giữ và xem ít thuận tiện hơn |
| phổ quát | Đầu có thể điều chỉnh hoặc xoay | Tính năng góc, nhiều mặt trong một thiết lập | Độ cứng thấp hơn một chút so với thiết kế chuyên dụng |
| Cột đôi | Dọc, carried on a bridge | Chi tiết lớn, khoảng cách di chuyển dài | Diện tích sàn và chi phí mua |
Dọc là mặc định cho công việc chung. Người vận hành nhìn thẳng vào khu vực cắt, thao tác gia công rất đơn giản và bàn quay trục thứ tư có thể được thêm vào sau mà không cần phải xây dựng lại máy. Sự kết hợp đó là lý do tại sao một trung tâm gia công đứng chịu phần lớn tải trọng phay hàng ngày trong một xưởng chung.
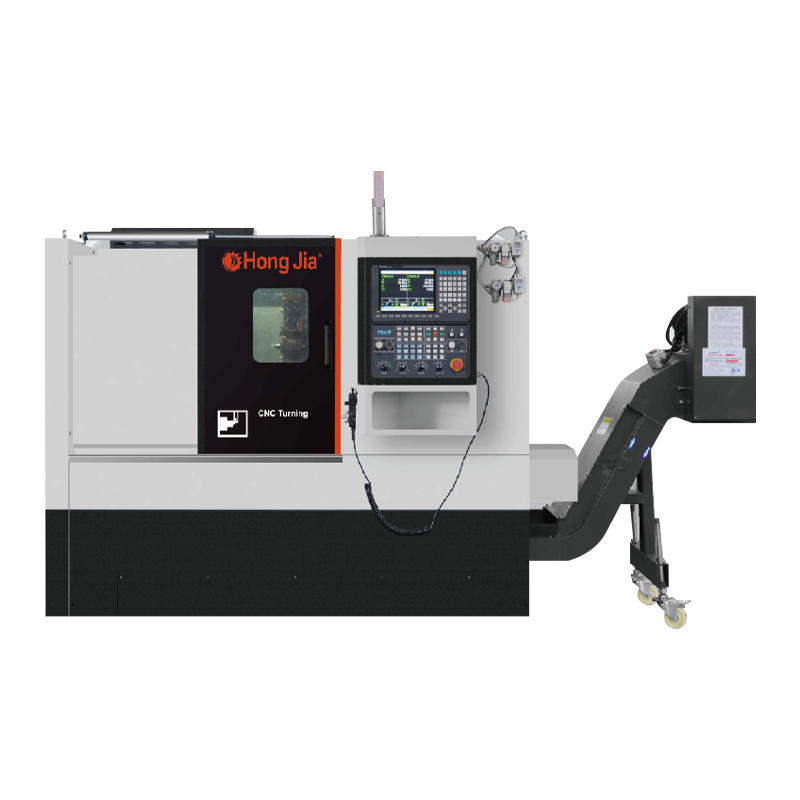
 Dọc Machining Centre Trung tâm gia công đứng là thiết bị gia công CNC hiệu suất cao phù hợp để gia công chính xác các bộ phận phức tạp. Nó sử dụng bóng cấp độ C3 có độ chính xác cao... Xem sản phẩm →
Thông số kỹ thuật thực sự làm thay đổi giá
Hai máy có thể báo cáo hành trình trục X giống nhau và vẫn khác nhau hai lần về giá. Khoảng cách nằm bên dưới con số du lịch tiêu đề. Kiểm tra từng điểm một:
- Kích thước bàn và hành trình sử dụng được. Trừ không gian được chiếm bởi phó, đồ đạc và bất kỳ bàn quay nào. Hành trình X 800 mm với vật cố định 150 mm để lại khoảng 650 mm cho bộ phận.
- Độ côn trục chính và công suất. BT40 bao gồm hầu hết các công việc ở mức trung bình. Xếp hạng mô-men xoắn BT50 và cao hơn phù hợp với việc loại bỏ vật liệu nặng bằng thép.
- Phạm vi tốc độ trục chính. Tốc độ tối đa cao giúp ích cho các công cụ có đường kính nhỏ và nhôm, nhưng hiệu suất gia công thô được quyết định bởi mô-men xoắn ở giới hạn dưới của phạm vi.
- Di chuyển ngang và cắt tốc độ tiến dao nhanh. Tốc độ nhanh làm giảm thời gian cắt không khí; tốc độ tiến dao cắt phải được báo giá ở độ sâu cắt đã nêu, không phải riêng biệt.
- Định vị và lặp lại độ chính xác định vị. Đây là hai số riêng biệt. Độ chính xác lặp lại chi phối tính nhất quán của lô; độ chính xác định vị chi phối mức độ gần của công cụ đến điểm được lập trình.
- Dung lượng tạp chí công cụ và thời gian thay đổi. Tạp chí nhỏ có nghĩa là phải dừng thường xuyên và thời gian giữa các chip được tích lũy trong một ca làm việc.
- Hệ thống CNC và các trục điều khiển. Xác nhận khi chấp nhận chức năng nào được kích hoạt, thay vì chấp nhận lời hứa rằng chúng có thể được thêm vào sau.
- Loại bỏ chip và xử lý chất làm mát. Trong các hốc sâu và công việc doa, việc tích tụ phoi gây ra các khuyết tật sớm hơn so với sự mài mòn của dụng cụ.
Phay hoặc tiện: Ghép máy với bộ phận
Người mua thường lựa chọn thiết bị dựa trên những gì đã có trên sàn thay vì hình dạng trước mặt họ. Một trật tự suy nghĩ an toàn hơn bắt đầu với phần:
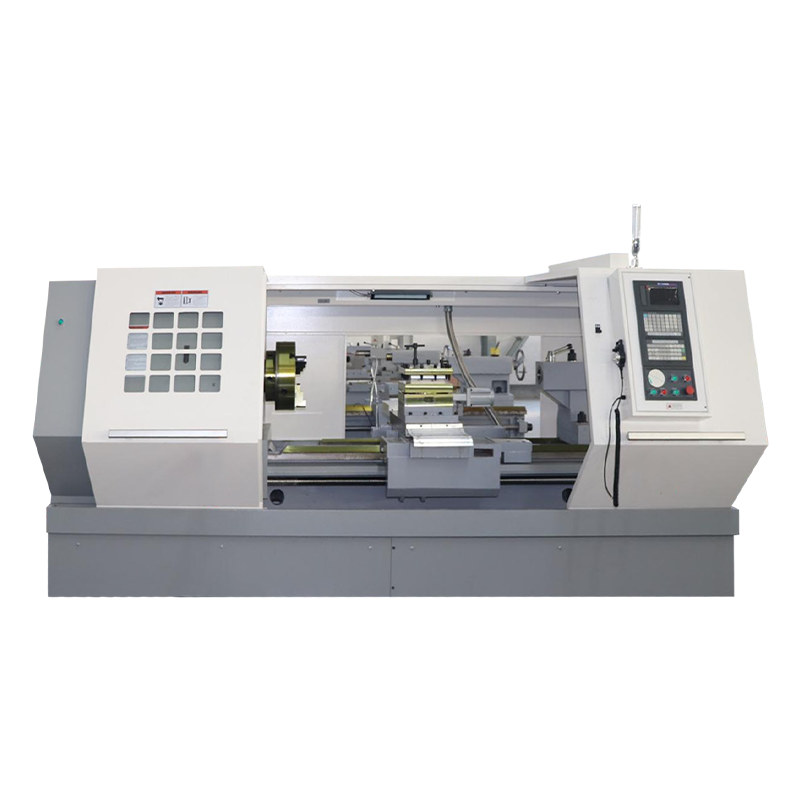
- Các bộ phận quay như trục, ống lót, mặt bích và phụ kiện chạy nhanh nhất trên máy tiện hoặc máy tâm quay ngang .
- Các bộ phận hình lăng trụ như tấm, vỏ, giá đỡ và tấm lót khuôn thuộc về máy phay m/c.
- Các bộ phận kết hợp cả hai tính năng, chẳng hạn như thân van với các miếng đệm được phay, cần hai thao tác hoặc một lần vận hành trên bệ máy nghiền quay.
Nếu cùng một máy phải xử lý cả hai dòng máy thì máy nghiền đứng ba trục là điểm khởi đầu thiết thực hơn. Nếu khối lượng công việc chủ yếu là sản xuất kiểu trục, thì việc mua máy nghiền trước chỉ đơn giản là mua sai thứ tự.
Các thành phần quyết định độ chính xác lâu dài
Độ chính xác ban đầu đến từ việc lắp ráp. Độ chính xác sau năm năm đến từ chính các bộ phận. Được xếp hạng theo hiệu ứng trên bề mặt hoàn thiện, đây là những mục đáng để nhà cung cấp đặt câu hỏi:
- Lắp ráp trục chính. Sự sắp xếp vòng bi, tải trước và trạng thái nhiệt quyết định liệu chất lượng bề mặt có giữ ở mức cao nhất trong phạm vi tốc độ hay không.
- Hướng dẫn. Đường hộp chịu được tải trọng cắt lớn; đường ray tuyến tính cho phép ghềnh nhanh hơn và giữ độ chính xác lâu hơn. Sự lựa chọn phải tuân theo kiểu cắt chứ không phải theo sở thích chung.
- Vít bóng. Lớp tải trước và khách hàng tiềm năng ảnh hưởng đến phản ứng dữ dội và tần suất trục quay trở lại vị trí.
- Vật đúc. Sắt-cát nhựa, được ủ đúng cách và có tỷ lệ cân đối phù hợp, giúp giảm rung động. Một chiếc giường nhẹ truyền nó và kết quả xuất hiện dưới dạng vết kêu trên phôi.
- Hệ thống CNC. Bộ điều khiển quyết định chu kỳ nào có sẵn và cách thức mở rộng máy sau này.
Đối với các phôi lớn, nặng, cấu trúc chuyển sang thiết kế kiểu cầu trong đó trục chính được mang trên một thanh ngang và bàn được giữ cố định, do đó máy không phải di chuyển khối lượng của chi tiết.
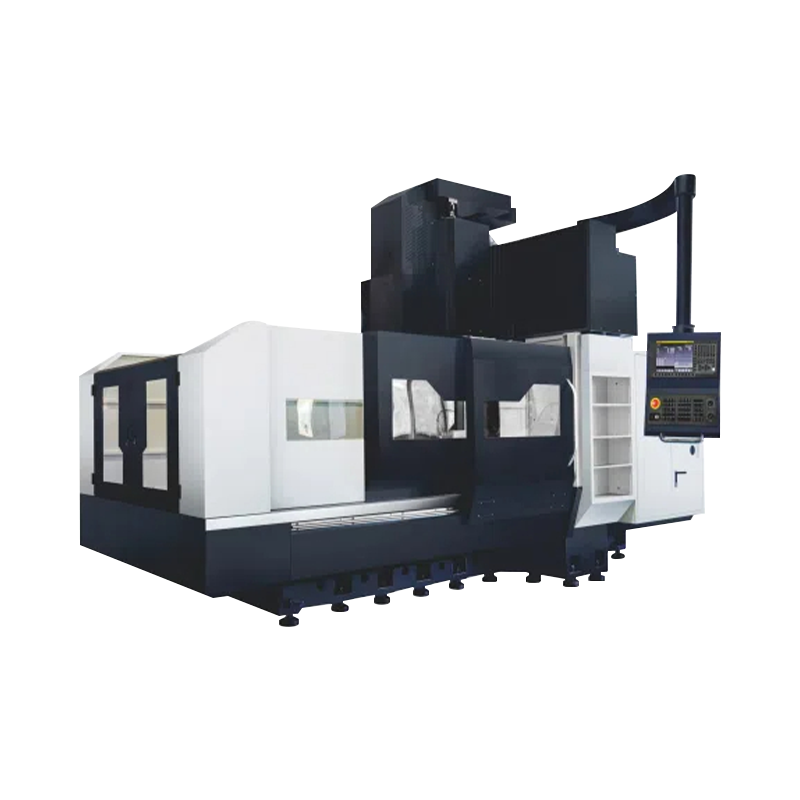
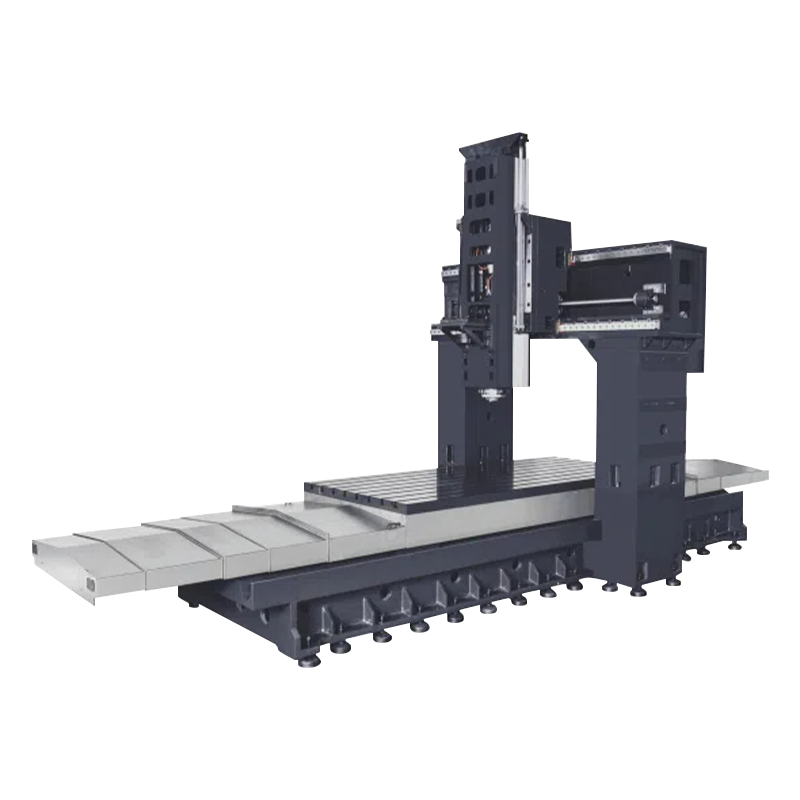 Trung tâm gia công cột đôi Máy khoan và taro sử dụng cấu hình chất lượng cao, chẳng hạn như 'Gintech PMI', 'Shangyin HIWIN' hoặc 'THK' vít bi cấp C3, vòng bi cấp P4, 'Speedcn' dire... Xem sản phẩm →
Bốn sai lầm người mua liên tục lặp lại
- Mua khi đi du lịch một mình. Một chiếc máy vừa với bộ phận trên giấy có thể không vừa với đồ gá, bàn quay và tấm bảo vệ chất làm mát.
- Chọn trục chính theo tốc độ tối đa. Trục xoay 12.000 vòng/phút với mô-men xoắn thấp dừng lại khi cắt thép nặng, trong khi trục chính mô-men xoắn chậm hơn sẽ hoàn thành công việc tương tự mà không có khiếu nại.
- Đánh giá thấp việc quản lý chip và chất làm mát. Các phoi bị mắc kẹt sẽ cắt lại ở lần chuyền tiếp theo, biểu hiện dưới dạng độ hoàn thiện kém và độ mòn hạt dao tăng nhanh chứ không phải là một lỗi rõ ràng.
- Chấp nhận kết quả hình học tĩnh mà không cần cắt thử. Kiểm tra hình học xác nhận sự căn chỉnh, nhưng chỉ một vết cắt thử nghiệm trên vật liệu của bạn theo các thông số của riêng bạn mới xác nhận rằng máy sẽ có dung sai trong sản xuất.
Trường hợp M/C phay thông thường vẫn còn có ý nghĩa
Không phải mọi công việc đều cần điều khiển CNC. Trong các xưởng bảo trì, môi trường đào tạo và làm việc với dụng cụ đơn chiếc, máy nghiền loại đầu gối thủ công có đầu xoay và cấp liệu bằng tay có chi phí thấp hơn, thiết lập nhanh hơn và dễ dàng tiếp cận hơn đối với người vận hành mới.
Máy bàn nâng đa năng thuộc loại này xử lý các mặt phẳng, bề mặt góc cạnh, rãnh và rãnh then. Nó không thể sánh được với khả năng lặp lại của trục được dẫn động bằng servo, nhưng khi ngay từ đầu nhu cầu chưa bao giờ yêu cầu khả năng lặp lại đó thì khoảng cách không thành vấn đề.
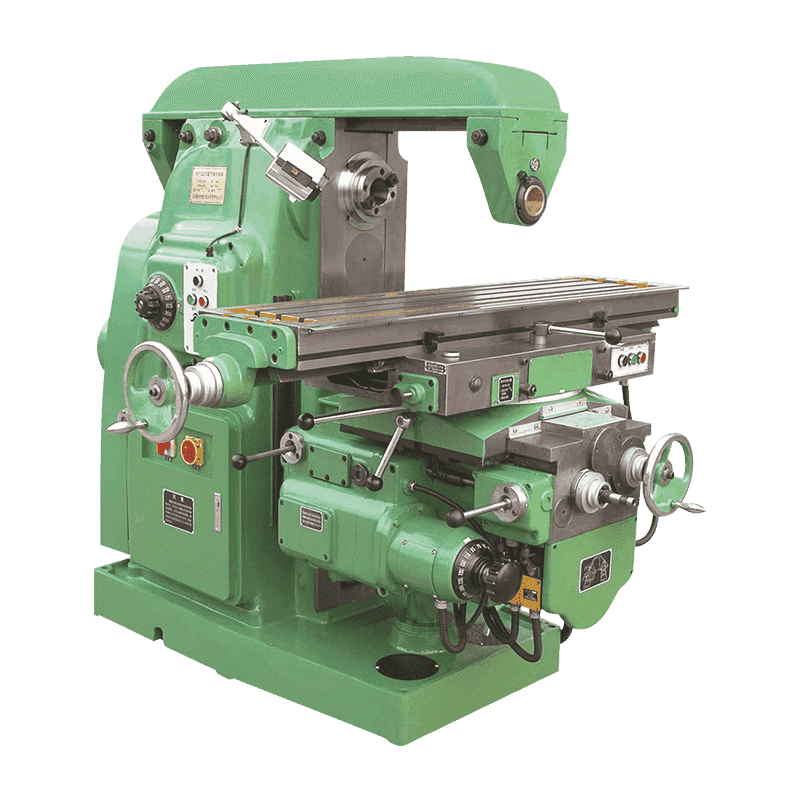 Máy phay bàn nâng đa năng X6132 Giới thiệu và sử dụng sản phẩm Máy công cụ này là một loại máy công cụ cắt kim loại chắc chắn, máy công cụ có độ cứng chắc, dải tốc độ tiến dao rộng và có thể... Xem sản phẩm →
Kiểm tra chấp nhận và chăm sóc hàng ngày
Chạy sự chấp nhận trên các phần của riêng bạn. Các mẫu thử do nhà cung cấp cung cấp rất hữu ích cho việc so sánh nhưng chúng hiếm khi tái tạo vật liệu, đồ gá hoặc dung sai của sản xuất thực tế.
- Kiểm tra hình học. Kiểm tra độ thẳng, độ vuông góc và độ đảo hướng tâm trục chính so với số liệu đã công bố trước khi ký kết.
- Cắt thử. Gia công vật liệu của bạn theo các thông số bình thường và đo bề mặt hoàn thiện theo dung sai bản vẽ.
- Chạy liên tục. Chạy chu kỳ từ 4 đến 8 giờ và theo dõi nhiệt độ trục chính, độ lệch trục và độ chính xác lặp lại trong suốt ca làm việc.
- Thói quen hàng ngày. Làm sạch phoi, kiểm tra đường bôi trơn và xác nhận nồng độ chất làm mát trước lần cắt đầu tiên trong ngày.
- Kiểm tra hàng quý. Kiểm tra tình trạng phản lực của vít bi và đường dẫn hướng, đồng thời cân bằng lại máy nếu nền móng đã di chuyển.
Đưa nó trở lại máy trên sàn nhà của bạn
Máy phay m/c được chọn dựa trên ba yếu tố: hình dạng của các bộ phận, phạm vi kích thước thực mà bạn sẽ chạy và năng suất từ công cụ này đến công cụ khác mà mỗi ca yêu cầu. Hãy giải quyết những vấn đề đó trước tiên và phần lớn danh sách thông số kỹ thuật sẽ tự ghi.
Ninh Ba Hongjia CNC đã chế tạo thiết bị cắt kim loại từ năm 2006, với danh mục bao gồm các trung tâm tiện và phay ngang, máy tiện đứng, trung tâm phay và máy thông thường. Một trung tâm gia công đứng đảm nhiệm phần lớn công việc phay nói chung, cấu trúc hai cột bao gồm các bộ phận lớn và máy nghiền bàn nâng đa năng sẽ lấp đầy khoảng trống mà không cần điều khiển CNC.
Nếu bạn muốn kiểm tra lựa chọn dựa trên các bản vẽ và dung sai cụ thể, hãy gửi chi tiết bộ phận thay vì chỉ duyệt qua danh mục. Bối cảnh của hoạt động sản xuất được đặt ra trên về Ninh Ba Hongjia CNC trang.
