







Đừng ngần ngại liên hệ khi bạn cần chúng tôi!
 Trang chủ / Tin tức / Tin tức trong ngành / Gia công nhiều trục: Các loại, lợi ích và cách chọn thiết bị phù hợp
Gia công nhiều trục: Các loại, lợi ích và cách chọn thiết bị phù hợp
 2026.09.23
 Tin tức trong ngành
QC vừa từ chối đợt đúc đa tạp thứ ba vì hai cổng góc cạnh không thẳng hàng. Sự từ chối đó là thời điểm hầu hết các cửa hàng máy móc bắt đầu đọc về gia công nhiều trục. Khi phôi phải được kẹp lại để đạt được các đặc điểm góc cạnh hoặc cong, mọi thiết lập mới đều gây ra lỗi căn chỉnh, độ mòn của thiết bị cố định và phán đoán của người vận hành. Gia công đa trục giữ bộ phận trong một lần kẹp và cho phép công cụ tiếp cận nó từ nhiều hướng, đó là lý do tại sao các nhà sản xuất hàng không vũ trụ và y tế đã sử dụng nó trong nhiều thập kỷ. Kết quả ngay lập tức là dung sai chặt chẽ hơn và thời gian thực hiện ngắn hơn; kết quả lớn hơn là một quy trình đúng phần đầu tiên có thể dự đoán được. Tuy nhiên, máy chỉ là một nửa của giải pháp: đường chạy dao CAM, gia công và kinh nghiệm của lập trình viên quyết định liệu các trục bổ sung có thực sự kiếm được hay không.
Gia công nhiều trục thực sự có ý nghĩa gì
Máy CNC mô tả chuyển động bằng trục tọa độ. Ba trục tuyến tính là X, Y và Z. Một trục quay quay quanh X là trục A, quanh Y là trục B và quanh Z là trục C. Khi một máy kết hợp các trục tuyến tính với ít nhất một trục quay, nó sẽ trở thành máy nhiều trục. Hầu hết các máy bốn trục đều sử dụng bàn quay trên trục C; máy năm trục có thêm đầu trục xoay nghiêng, bàn nghiêng hoặc cả hai. Cụm từ 3 2 dùng để chỉ máy năm trục được sử dụng ở chế độ định vị, trong đó các trục quay di chuyển đến một góc và khóa lại, sau đó cắt theo cách tương tự như máy ba trục.
Bảng dưới đây so sánh các cấu hình thống trị các cửa hàng việc làm và sự đánh đổi mà mỗi cửa hàng mang lại:
| Cấu hình | chuyển động | Bộ phận tiêu biểu | Sức mạnh chính | coi chừng |
|---|---|---|---|---|
| 3 trục | X, Y, Z tuyến tính | Các bộ phận, tấm, túi hình lăng trụ đơn giản | Chi phí thấp nhất, lập trình đơn giản | Các tính năng góc cạnh vẫn cần thiết lập bổ sung |
| 4 trục (3 1) | X, Y, Z cộng với một trục quay | Khe cong, vỏ hộp số, biên dạng dài | Chuyển động quay với chi phí vừa phải | Chiều dài phần bị giới hạn bởi đường kính bàn |
| 5 trục 3 2 | X, Y, Z cộng với hai trục quay | Chân đế có cổng góc, đế khuôn | Đạt được năm mặt trong một thiết lập | Thiếu khả năng cắt năm trục đồng thời thực sự |
| 5 trục đồng thời | X, Y, Z cộng với các trục quay nội suy | Cánh quạt, cánh tuabin, hình dạng hữu cơ | Bề mặt hoàn thiện tốt nhất và thời gian chu kỳ | Lập trình và xác minh tốn kém nhất |
| Trung tâm tiện đa tác vụ | Trục X, Z, Y, C, trục chính thứ hai | Trục có mặt phẳng được phay, lỗ chéo, lệch tâm | Toàn bộ phần hoàn thành trong một chu kỳ | Cần các công cụ trực tiếp và khả năng trục Y |
Tư duy thiết lập thay đổi gia công đa trục như thế nào
Việc thêm trục không chỉ đơn giản là thêm chuyển động; nó thay đổi hệ quy chiếu. Trên máy 3 trục, một lỗ góc được tạo ra bằng cách đặt phôi lên một vật cố định có góc, do đó vị trí lỗ phụ thuộc vào độ chính xác của vật cố định đó. Trên máy nhiều trục, máy tự quay bộ phận hoặc dụng cụ theo góc được lập trình và mốc đo lường duy nhất quan trọng là vị trí quay đã được hiệu chỉnh. Lỗi cố định ngừng tích lũy.
Trình tự sản xuất cũng thay đổi hình dạng:
- Lập mô hình chi tiết bằng CAD và chuyển đổi nó thành CAM, xác định mọi tính năng trong một hệ tọa độ.
- Mô phỏng toàn bộ chương trình, bao gồm chuyển động quay, khoảng hở của giá đỡ dụng cụ và hành trình bàn.
- Kẹp phôi một lần và thăm dò hoặc chỉ ra các cạnh tham chiếu của nó.
- Chạy chu kỳ; máy tự động định vị trục quay giữa các lần cắt.
- Kiểm tra các chi tiết đã hoàn thiện dựa trên cùng một hệ tọa độ vì không có gì được kẹp lại.
Mức tăng dung sai đến từ việc loại bỏ các kẹp. Một tính năng được gia công sau lần kẹp lại thứ ba mang theo lỗi tích lũy của tất cả các thiết lập trước đó. Gia công nó trong bộ kẹp ban đầu sẽ giữ cho mốc đo lường giống hệt nhau, đó là lý do tại sao các cửa hàng có độ lặp lại 0,01 mm sẽ thấy ít phế liệu hơn ngay cả khi thời gian chu kỳ hầu như không thay đổi.
Khi gia công nhiều trục có kết quả
Không phải mọi bộ phận đều cần năm trục. Các ứng viên có xu hướng chia sẻ một số đặc điểm: các lỗ góc cạnh, bề mặt đường ray cong, thành khuôn phác thảo hoặc các vết cắt gián đoạn cần định hướng dụng cụ liên tục. Gia đình năm phần dưới đây là những ứng cử viên mạnh nhất:
- Bộ phận cấu trúc hàng không vũ trụ - giá đỡ thành mỏng, vỏ van và phụ kiện có các cổng góc cạnh; nguyên mẫu và các bộ phận sản xuất có cùng độ chính xác trong một lần thiết lập.
- Linh kiện khuôn và khuôn – lõi, miếng đệm và điện cực có bề mặt được kéo dài, trong đó đường hoàn thiện năm trục tránh được các vết bậc do kẹp lại để lại.
- Cấy ghép và dụng cụ y tế – các biên dạng titan cong và các lỗ góc phức hợp, nơi định vị ổn định bảo vệ hình học nhạy cảm.
- Phụ tùng hệ thống truyền động ô tô, xe máy – các giá đỡ liên kết, phần cứng động cơ và hộp bàn đạp thay đổi giữa các lần sửa đổi và cần báo giá lại nhanh chóng.
- Linh kiện thủy lực và năng lượng – thân van và đầu nối có các cổng được khoan chéo phải gặp nhau ở giữa vật liệu mà không bị trôi.
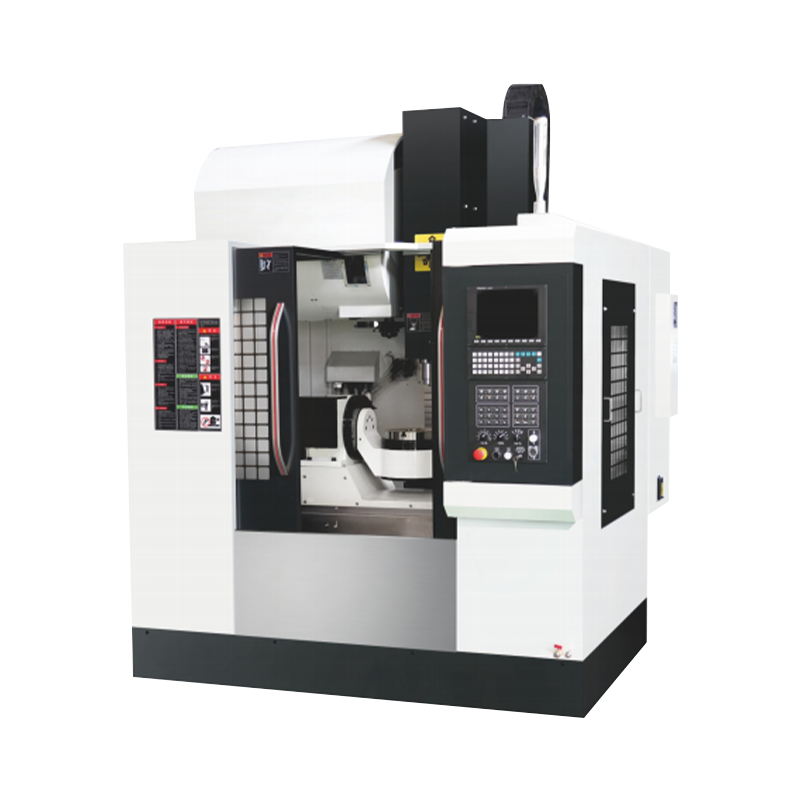
 Trung tâm gia công hạng nặng tốc độ cao 1165A dành cho phay cứng Trung tâm gia công hạng nặng này có đế rộng, các thanh dẫn nhịp lớn và vít bi dự ứng lực để duy trì độ cứng trong quá trình phay bàn quay, khiến nó trở thành lựa chọn mạnh mẽ khi các dụng cụ dài yêu cầu cắt ổn định. Xem sản phẩm →
Về mặt phay, độ cứng quyết định liệu bàn quay có mang lại độ chính xác định mức hay không. Một VMC nhẹ có thể uốn cong khi một dụng cụ dài treo trên một thiết bị cố định quay; một trung tâm gia công hạng nặng có trục chính tốc độ cao, chẳng hạn như 1165A, sẽ hấp thụ tải trọng đó và giữ điểm dao ổn định trong khi bàn nghiêng và quay.
Tiện nhiều trục: Nơi trung tâm gia công và máy tiện hội tụ
Hầu hết các bài viết giới thiệu về gia công nhiều trục đều nói về trung tâm phay, nhưng mức giảm thiết lập lớn nhất thường xảy ra ở mặt tiện. Trung tâm tiện đa trục hiện đại bổ sung thêm trục C trên trục chính, trục Y trên ụ dao và thường là trục chính thứ hai. Một trục từng yêu cầu ba thao tác, kẹp, chuyển trục phụ và sau đó là một trung tâm phay riêng biệt, giờ đây có thể được hoàn thành trong một chu kỳ.
 Trung tâm tiện lắp ghép tự động hai trục NC-106DS Với khả năng chuyển phôi tự động giữa trục chính và trục phụ, trung tâm này hoàn thiện cả hai đầu của trục trong một chu kỳ, giảm lỗi kẹp và hỗ trợ tiện, khoan, doa, phay và taro cho các bộ phận phức tạp. Xem sản phẩm →
Thiết kế trục chính kép đưa điều này đi xa hơn. Trong cách bố trí lắp ghép tự động, bộ phận sẽ di chuyển từ trục chính đến trục phụ mà không dừng chương trình. Cả hai đầu của trục đều được gia công trong cùng một chu trình, do đó, các tính năng của hoạt động thứ hai sẽ tham chiếu mốc chuẩn của hoạt động đầu tiên thay vì kẹp mới. Đó là lý do tại sao một giải pháp lắp ghép tự động trục kép đã trở thành câu trả lời tiêu chuẩn cho các trục phức tạp có đặc điểm ở cả hai đầu.
 Trung tâm tiện đa chức năng T36P với khoan và nhàm chán Máy này kết hợp tiện với khoan và móc lỗ trong một thiết lập duy nhất, sử dụng kết cấu cứng để cắt nặng. Trục xoay tích hợp và bình làm mát có thể tháo rời của nó phù hợp với các bộ phận có năng suất cao đòi hỏi các lỗ chéo hoặc các tính năng lệch tâm. Xem sản phẩm →
Logic tương tự áp dụng cho các lỗ, khe và mặt phẳng. Một trung tâm tiện có khả năng khoan và móc lỗ, chẳng hạn như T36P, kết hợp đường kính tiện với khoan lỗ chéo, phay rãnh và móc lỗ lệch tâm. Bộ phận vẫn được kẹp trong khi tháp pháo lập chỉ mục giữa các hoạt động, do đó mối quan hệ giữa đường kính tiện và lỗ khoan được điều khiển bởi máy chứ không phải bằng thiết lập phụ.
Những điều cần kiểm tra trước khi mua máy nhiều trục
Máy có nhiều trục hơn không tự động cải thiện được cửa hàng. Năm bước kiểm tra này ngăn ngừa những lỗi mua hàng phổ biến nhất:
| Kiểm tra | Tại sao nó quan trọng |
|---|---|
| Bộ xử lý hậu kỳ CAM | Một máy nhiều trục sẽ vô dụng nếu không có bộ xử lý sau được xác minh; kiểm tra nó trên kiểm soát thực tế trước khi bạn ký. |
| Độ chính xác của trục quay | Bàn bánh răng trục vít cho thấy phản ứng dữ dội và bàn truyền động trực tiếp có giá cao hơn; yêu cầu phản ứng dữ dội đã nêu và số liệu chính xác về vị trí. |
| Điều khiển và mô phỏng | Chu kỳ năm trục cần nhìn về phía trước và tránh va chạm tốc độ cao; người vận hành cần những công cụ này để làm việc an toàn. |
| Ngân sách cố định và dụng cụ | Bàn quay, tấm đế và kẹp tùy chỉnh góp phần đáng kể vào giá máy; đưa chúng vào ROI của bạn. |
| Đào tạo và dịch vụ | Lập trình đa trục là một kỹ năng riêng biệt; xác nhận rằng nhà cung cấp có thể đào tạo lập trình viên của bạn và cung cấp chẩn đoán từ xa. |
Đối với nhiều cửa hàng việc làm, bước đầu tiên thiết thực nhất để làm việc đa trục là tâm quay ngang với dụng cụ trực tiếp, vì trục, mặt bích và trục xoay thường cần các tính năng phay và khoan góc mà trung tâm tiện có thể đạt được chỉ bằng một lần kẹp.
Thực tế sản xuất: Đa trục không giải quyết được điều gì
Gia công nhiều trục xứng đáng với danh tiếng của nó, nhưng nó cũng mang lại những hạn chế xuất hiện sau khi lắp đặt. Năm điều ngạc nhiên phổ biến nhất là:
- CAM thời gian di chuyển đến văn phòng – các đường chạy dao đồng thời mất nhiều thời gian hơn để tạo và xác minh so với các chương trình ba trục mà chúng thay thế.
- Thời gian chu kỳ có thể tăng lên – một máy trước đây thực hiện công việc trải rộng trên ba trục chính có nghĩa là máy không hoạt động trong khi dao cắt và chuyển bộ phận.
- Nguy cơ va chạm cao hơn – bàn quay và giá đỡ dụng cụ dài làm giảm khoảng hở nên việc mô phỏng là bắt buộc chứ không phải tùy chọn.
- Phong bì làm việc co lại – bàn quay nâng bộ phận lên và các bộ phận cao có thể chạm vào mũi trục trước khi bàn quay kết thúc hành trình của nó.
- Thay đổi kỹ năng của người vận hành – các quy trình thăm dò, cài đặt công cụ và kiểm tra trong quá trình quan trọng hơn kinh nghiệm gia công thông thường.
Cách tiếp cận thực tế là định tuyến công việc đa trục đến các máy có chi phí trục hợp lý và giữ các bộ phận lăng trụ đơn giản trên thiết bị ba trục đơn giản. Các cửa hàng quản lý sự kết hợp một cách có chủ ý sẽ thu được lợi nhuận tốt nhất trên cả hai loại máy.
Một bài tập hữu ích: lấy ba bộ phận rắc rối nhất trong cửa hàng, đếm các thiết lập họ cần hôm nay và định giá các bộ phận tương tự bằng báo giá bốn trục và năm trục. Nếu số lượng thiết lập giảm từ 4 xuống 1 thì trường hợp kinh doanh sẽ tự hình thành. Từ đó, câu hỏi về thông số kỹ thuật trở nên đơn giản hơn: công suất quay là bao nhiêu, tốc độ trục chính là bao nhiêu và bộ xử lý hậu CAM nào. Gia công nhiều trục không phải là một loại hình sản xuất riêng biệt; nó chỉ đơn giản là câu trả lời bình thường cho những bộ phận không thể hoàn thiện bằng một lần kẹp vuông góc.
